Como organizar a operação de estoque do recebimento à expedição
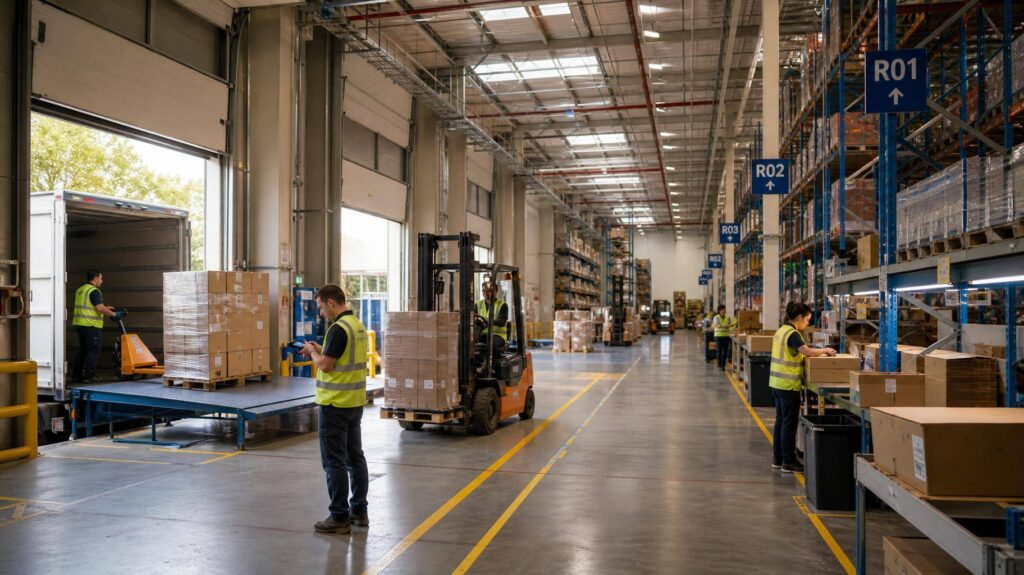
Organizar a operação de estoque exige tratar o armazém como um fluxo contínuo, e não como áreas isoladas de recebimento, armazenagem, separação e expedição. Quando cada etapa opera com regras próprias, sem indicadores compartilhados e sem padrão de execução, surgem atrasos, retrabalho, rupturas internas e baixa previsibilidade. O resultado aparece em custos mais altos, ocupação desordenada, erros de inventário e dificuldade para cumprir prazos de entrega.
Na prática, uma operação estável depende de três bases: processo desenhado de ponta a ponta, layout compatível com o perfil dos produtos e disciplina operacional para sustentar rotina, treinamento e medição. Empresas que crescem sem revisar esses pilares costumam enfrentar sintomas clássicos: docas congestionadas, endereços mal utilizados, picking lento e expedição pressionada por correções de última hora. Corrigir isso não exige apenas investimento em tecnologia; exige método.
O ponto central é reduzir variabilidade. Isso vale para conferência no recebimento, critérios de armazenagem, reposição de picking, inventários cíclicos e consolidação de pedidos. Quanto mais previsível for a execução, mais fácil fica identificar desvios e atacar gargalos reais. Uma operação de estoque eficiente não é a que corre o dia inteiro para apagar incêndios, mas a que transforma tarefas repetitivas em rotinas controladas.
Também ajuda separar urgência de prioridade. Muitas equipes operam sob demanda do comercial, do transporte ou do cliente final, mas sem critérios para classificar impacto no nível de serviço. Nesse ambiente, pedidos “quentes” furam fila, operadores mudam de tarefa a todo momento e a produtividade cai. Organizar o estoque do recebimento à expedição passa por criar regras simples, visíveis no piso e sustentadas por indicadores confiáveis.
O que faz uma operação eficiente
Uma visão de ponta a ponta começa no agendamento de recebimento e termina na confirmação da expedição. Isso significa mapear entradas de notas, chegada física, descarga, conferência, inspeção, etiquetagem, putaway, reabastecimento, separação, embalagem, consolidação e carregamento. Sem esse desenho, a empresa mede apenas eventos isolados e perde a capacidade de entender onde o fluxo trava. Em muitos armazéns, o problema atribuído ao picking, por exemplo, nasce no recebimento mal conferido ou no endereçamento improvisado.
O mapeamento de processos deve registrar tempos, responsáveis, exceções e dependências. Não basta dizer que o produto “vai para o estoque”; é preciso definir quem libera, qual critério de endereçamento é usado, em quanto tempo a tarefa deve ser concluída e como o sistema registra a movimentação. Esse detalhamento evita zonas cinzentas, comuns em operações nas quais parte do controle está no ERP, parte em planilhas e parte na memória da equipe.
Outro ponto técnico é distinguir fluxo físico de fluxo de informação. Há operações em que o pallet chega rapidamente ao endereço, mas a baixa sistêmica demora, gerando divergência entre estoque real e estoque disponível para venda. Em outros casos, a informação entra antes da conferência física, o que cria falsa sensação de disponibilidade. A organização correta exige sincronismo entre movimentação no piso e registro no sistema, com travas para etapas críticas.
Vale ainda classificar processos por criticidade. Recebimento de itens de alto giro, produtos frágeis, materiais com lote e validade ou mercadorias com exigência fiscal específica merecem regras diferentes. Tratar todos os SKUs da mesma forma aumenta o risco de erro e desperdiça capacidade operacional. A eficiência aparece quando o desenho do processo considera o comportamento real do portfólio.
Metas que orientam a operação
Indicadores bem escolhidos ajudam a transformar percepção em gestão. OTIF, giro e acuracidade costumam formar uma base sólida. OTIF mede se o pedido saiu completo e no prazo combinado. Giro mostra a velocidade de renovação do estoque e ajuda a identificar excesso ou lentidão de saída. Acuracidade indica o quanto o saldo sistêmico reflete o estoque físico. Quando esses três números são acompanhados juntos, a empresa evita decisões parciais, como acelerar expedição à custa de erros de inventário.
O erro comum está em medir apenas produtividade bruta, como linhas separadas por hora, sem observar qualidade e aderência ao prazo. Um picking muito rápido, mas com alto índice de erro, desloca custo para conferência, devolução e atendimento ao cliente. Da mesma forma, giro elevado pode parecer positivo, mas se vier acompanhado de ruptura frequente, há problema de reposição ou de planejamento de compras. Meta útil é a que orienta comportamento correto, não a que produz número bonito em relatório.
Para OTIF, convém dividir o indicador por canal, transportadora, faixa horária e perfil de pedido. Isso revela padrões escondidos. Pode haver bom desempenho geral e falhas concentradas em pedidos fracionados, cargas paletizadas ou janelas específicas de coleta. Já a acuracidade precisa ser lida por família de produto, endereço e causa de divergência. Diferenças recorrentes em determinados corredores apontam falha estrutural, e não erro pontual de operador.
Metas também precisam de cadência. Indicadores diários ajudam no controle operacional; semanais mostram tendência; mensais servem para revisão de capacidade e investimento. Quando a empresa acompanha tudo apenas no fechamento do mês, perde tempo de reação. Em estoque, a correção tardia custa caro porque o erro se propaga para compras, vendas, produção e transporte.
Mapeamento de gargalos sem achismo
O caminho mais seguro para identificar gargalos é observar o fluxo em campo e medir tempos reais. Cronometrar descarga, conferência, deslocamento, espera por equipamento, impressão de etiquetas, reposição e liberação de doca costuma revelar desperdícios invisíveis em relatórios. Em muitos casos, o operador não perde tempo separando, mas esperando instrução, procurando endereço ou refazendo tarefa interrompida por prioridade emergencial.
Uma técnica simples e eficiente é construir um mapa de processo com tempos de ciclo e tempos de espera. Isso permite enxergar onde há fila, retrabalho e movimentação desnecessária. Se o recebimento descarrega rápido, mas a conferência acumula pallets sem espaço, o gargalo está na transição. Se a separação depende de reposições frequentes, o problema pode estar no slotting ou no parâmetro mínimo do endereço de picking.
Também vale cruzar dados de volume com ocupação e perfil de pedido. Um armazém pode parecer saturado sem estar cheio de fato; às vezes o problema é ocupação ruim, com itens de baixo giro em áreas nobres e produtos de alta saída longe da expedição. Outro cenário comum é excesso de toques por unidade, quando a mercadoria é movimentada várias vezes até sair. Cada toque adicional consome tempo, equipamento e risco de avaria.
Eliminar achismo exige registrar causas de exceção. Pedido parado por falta de etiqueta, divergência de lote, endereço bloqueado, quebra de equipamento ou ausência de conferente são ocorrências diferentes e pedem respostas distintas. Sem esse detalhamento, a gestão tende a atacar sintomas com soluções genéricas, como cobrar mais velocidade da equipe, quando o problema é desenho de processo ou infraestrutura.
Layout e decisões no piso
O layout do armazém deve refletir a lógica da operação, não apenas a disponibilidade física do galpão. Isso envolve definir áreas de recebimento, quarentena, armazenagem, picking, consolidação, embalagem, expedição e devoluções com base em fluxo, frequência de acesso e necessidade de controle. Quando essas áreas crescem de forma improvisada, aumentam cruzamentos de tráfego, deslocamentos longos e risco de acidente.
Uma decisão relevante é separar fluxos de entrada e saída sempre que possível. Operações que compartilham as mesmas rotas para descarga, putaway, picking e expedição costumam sofrer com congestionamento interno. O operador para para dar passagem, muda caminho, perde sequência e reduz rendimento. Em ambientes de maior volume, corredores dedicados, sentidos de circulação e zonas de espera melhoram a fluidez sem exigir expansão imediata da área.
O piso também precisa considerar o tipo de unidade movimentada. Caixa, pallet fechado, item fracionado, produto longo, carga frágil ou material com controle de validade pedem soluções diferentes de armazenagem e acesso. Misturar tudo no mesmo padrão compromete velocidade e segurança. A melhor prática é definir políticas por classe de produto e revisar essas regras conforme o mix muda ao longo do tempo.
Outro fator decisivo é visibilidade operacional. Endereços legíveis, demarcações claras, sinalização de zonas, regras de bloqueio e identificação de exceções reduzem dependência de memória individual. Em operações com rotatividade de equipe, essa padronização faz diferença direta na curva de aprendizado e na estabilidade do desempenho.
Endereçamento e slotting
Endereçamento eficiente não é apenas nomear ruas e posições. Ele precisa permitir localização rápida, lógica de reposição e leitura simples para quem executa. Um bom padrão informa corredor, módulo, nível e posição de forma intuitiva, reduzindo erro de coleta e tempo de busca. Endereço confuso vira custo oculto: o operador perde segundos em cada tarefa, e o efeito acumulado ao longo do dia é relevante.
Slotting é a alocação estratégica dos SKUs conforme giro, dimensões, peso, criticidade e afinidade de pedido. Itens de alta saída devem ficar em posições de acesso rápido, próximos da expedição ou da área de picking. Produtos frequentemente comprados juntos podem ser aproximados, desde que isso não gere conflito de reposição. Itens pesados ou volumosos exigem posições compatíveis com segurança e equipamento disponível.
Uma revisão de slotting costuma gerar ganho rápido porque ataca deslocamento, um dos maiores consumidores de tempo no armazém. Em operações com curva ABC clara, mover os itens A para zonas mais acessíveis reduz metros percorridos e libera capacidade sem contratar mais gente. O mesmo vale para definir estoques mínimos de picking coerentes com a demanda, evitando reposições excessivas durante picos.
Essa revisão não deve ser estática. Sazonalidade, promoções, mudança de mix e entrada de novos canais alteram o perfil de saída. Por isso, o slotting precisa de reavaliação periódica, com base em dados de giro e frequência de pedidos. O erro está em tratar o layout inicial como definitivo.
Rotas e equipamentos de movimentação
Rotas internas bem definidas reduzem cruzamentos, esperas e manobras. Em operações com pallets e separação fracionada convivendo no mesmo espaço, a sinalização de prioridade e os sentidos de circulação ajudam a evitar conflitos. O desenho das rotas deve considerar largura de corredor, raio de giro, pontos de abastecimento e áreas de espera para docas e conferência.
A escolha do equipamento interfere diretamente no ritmo da operação. Não faz sentido usar o mesmo recurso para descarregar caminhão, abastecer porta-pallet, alimentar picking e apoiar expedição se as tarefas têm exigências diferentes de altura, alcance, manobra e capacidade. A análise correta considera tipo de carga, altura de armazenagem, frequência de uso, piso, espaço disponível e intensidade operacional.
Para quem está avaliando tipos de empilhadeira, vale consultar fornecedores especializados e comparar aplicações práticas antes de definir a frota. Empilhadeira contrabalançada, retrátil, transpaleteira e selecionadora atendem contextos distintos. Escolha inadequada costuma gerar baixa produtividade, desgaste prematuro do equipamento e risco operacional por uso fora da aplicação ideal.
Além da escolha, a disponibilidade da frota precisa ser monitorada. Equipamento parado por manutenção corretiva ou bateria sem gestão adequada cria gargalo imediato. Por isso, a operação deve controlar utilização por turno, plano preventivo, checklist diário e contingência para picos. Em muitos armazéns, a produtividade cai não por falta de equipe, mas por indisponibilidade de equipamento em momentos críticos.
Plano de 30 dias para organizar
Um plano de 30 dias funciona melhor quando foca poucos problemas com alto impacto. Tentar redesenhar toda a operação de uma vez tende a dispersar energia e gerar resistência. O primeiro passo é escolher dois ou três gargalos mensuráveis, como fila no recebimento, baixa acuracidade em determinadas famílias ou atraso recorrente na expedição. A partir daí, a equipe trabalha com prioridade clara e resultado observável.
Na primeira semana, o ideal é levantar dados básicos: volume por etapa, tempos médios, ocupação, principais causas de exceção e mapa do fluxo atual. Essa leitura inicial deve combinar sistema e observação em campo. Há operações em que o relatório aponta normalidade, mas o piso mostra esperas, desvios de rota e improvisos que o sistema não registra. O diagnóstico precisa captar os dois lados.
Na segunda semana, entra a fase de correção rápida. Exemplos comuns incluem reorganizar endereços de alta saída, ajustar estoques mínimos de picking, separar áreas de staging, rever sequência de conferência e implantar checklists simples para recebimento e expedição. São medidas de baixo custo e alto efeito, especialmente quando o problema principal é falta de padrão.
As semanas seguintes devem consolidar rotina, treinamento e acompanhamento. Sem essa etapa, a operação até melhora por alguns dias, mas volta ao padrão anterior. Ganho sustentável depende de supervisão, revisão de desvios e reforço diário das regras no piso.
Treinamento e padronização
Treinar equipe não significa apenas explicar tarefa. O operador precisa entender sequência, critério de decisão, risco de erro e impacto da atividade no restante do fluxo. Quando a pessoa sabe por que determinada conferência é obrigatória ou por que um endereço não pode ser improvisado, a adesão ao padrão aumenta. Isso reduz a cultura do atalho, comum em ambientes pressionados por prazo.
Padronização eficiente usa instruções curtas, visuais e aplicáveis no posto de trabalho. Procedimentos longos, guardados em pasta ou sistema pouco acessado, têm baixo efeito prático. O melhor formato costuma combinar roteiro operacional, checklist e sinalização física. Recebimento, putaway, reposição, picking e expedição devem ter critérios claros de início, execução e encerramento.
Também vale treinar lideranças intermediárias para leitura de indicadores e gestão de desvio. Supervisor que atua apenas como cobrador de velocidade tende a perder causas estruturais. Já o líder que acompanha fila, erro recorrente, uso de equipamento e cumprimento de rotina consegue intervir cedo. Em operações com mais de um turno, esse alinhamento evita que cada equipe crie o próprio método.
Outro cuidado é formalizar mudanças. Sempre que o processo for alterado, seja por novo cliente, novo SKU ou mudança de layout, a instrução operacional precisa ser atualizada. Operação organizada não depende de memória informal nem de conhecimento concentrado em poucas pessoas.
Monitoramento dos ganhos
O monitoramento dos primeiros 30 dias deve focar indicadores simples e comparáveis. Tempo de recebimento por carga, produtividade de separação, taxa de erro, OTIF, ocupação útil e acuracidade por inventário cíclico formam um painel suficiente para validar se as ações estão funcionando. O objetivo não é criar excesso de medição, mas enxergar se o gargalo realmente cedeu.
Comparar antes e depois ajuda a defender novas melhorias. Se a revisão de slotting reduziu deslocamento e aumentou linhas separadas por hora, a empresa ganha argumento para avançar em endereçamento, tecnologia de coleta ou ampliação de área. Sem essa comprovação, o projeto vira percepção subjetiva e perde força na priorização interna.
Também é útil registrar ganhos indiretos. Menos retrabalho na expedição, menor espera por doca, redução de avaria e queda de divergência de inventário nem sempre aparecem de imediato em um único indicador, mas afetam custo e nível de serviço. Uma operação mais organizada costuma melhorar a previsibilidade geral, o que facilita compras, transporte e atendimento ao cliente.
Ao final do ciclo, o mais valioso é transformar o plano de 30 dias em rotina de melhoria contínua. Estoque organizado não é projeto com data de encerramento; é disciplina de revisão, ajuste e controle. Quando processo, layout, equipe e indicadores passam a conversar entre si, o armazém deixa de reagir ao volume e começa a operar com previsibilidade.
Para inspiração em eficiência operacional veja também este artigo sobre eficiência no armazém.